Maelezo ya Kiufundi na Matumizi
CNC Turning Centers & Lathes
A CNC turning lathe rotates a workpiece in a chuck while a programmed turret moves cutting tools to turn diameters, faces, bores, grooves and threads.
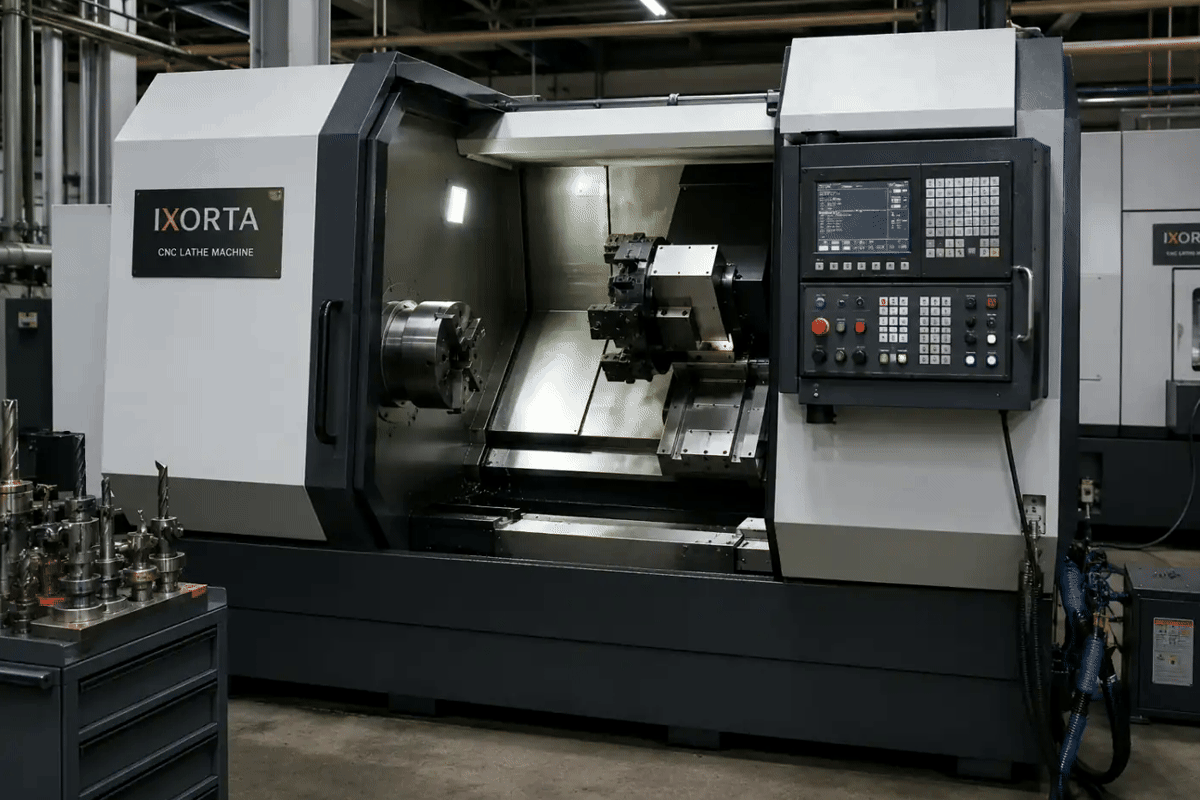
IX-LAT-500 is an IXORTA cnc turning lathe. A CNC turning lathe rotates a workpiece in a chuck while a programmed turret moves cutting tools to turn diameters, faces, bores, grooves and threads. Its principal catalogue values are Swing over bed: 500 mm; Turning length: 1000 mm.
Start with the IXORTA CNC product range, then use this model page to assess fit, operating needs and the information required for a quotation.
IXORTA inatengeneza miundo maalum ya viwandani huko Konya, Uturuki, inayofanya kazi kwa uimara na mashine za kisasa. Angalia aina maalum hapa chini:
CNC Turning Centers & Lathes
CNC Turning Centers & Lathes
CNC Turning Centers & Lathes
CNC Turning Centers & Lathes
CNC Turning Centers & Lathes
CNC Turning Centers & Lathes
Les valeurs ci-dessous proviennent du catalogue IXORTA 2026 fourni.
Les valeurs ci-dessous proviennent du catalogue IXORTA 2026 fourni. Elles servent à la planification et ne remplacent pas l'offre, l'implantation et le document de réception propres au modèle.
| Paramètre technique | Thamani ya katalogi |
|---|---|
| Swing over bed | 500 mm |
| Turning length | 1000 mm |
| Spindle bore | 65 mm |
| Chuck | 10 in |
| Maximum spindle speed | 2500 rpm |
Contrôle des caractéristiques : La mention « catalogue » conserve la formulation source lorsqu'une confirmation commerciale et technique est nécessaire.
Ulinganisho wa IX-LAT-360 na miundo mingine kwenye safu na mwongozo wa kutosheleza uzalishaji.
Mfano wa IX-LAT-360 umeundwa kwa utendaji wa kudumu wa kiviwanda. Chagua mtindo huu wakati mahitaji yako ya kazi yanakadiriwa kulingana na vipimo hivi.
Ikiwa kazi inakaribia mara kwa mara kikomo cha juu, linganisha miundo mikubwa zaidi na wasiliana na wahandisi wa IXORTA kutathmini viwango vya usalama na mipango ya baadaye.
Les axes programmés, entraînements et systèmes d'outil ou de coupe travaillent ensemble selon des réglages vérifiés.
Les axes programmés, entraînements et systèmes d'outil ou de coupe travaillent ensemble selon des réglages vérifiés. La Tour CNC fonctionne selon une préparation sûre, une vérification des réglages, un essai à faible risque puis une production contrôlée. L'opérateur surveille charge, alignement, température, débit, bruits et dispositifs de sécurité.
La séquence exacte dépend des protections, commandes, utilités et accessoires finaux. Le manuel livré, la formation et l'analyse de risques du site restent obligatoires.
Le contrôle de fabrication de la Tour CNC doit couvrir la structure, les organes mobiles, entraînements, raccordements, protection...
Le contrôle de fabrication de la Tour CNC doit couvrir la structure, les organes mobiles, entraînements, raccordements, protections, commandes, lubrification, systèmes électriques ou hydrauliques et un essai fonctionnel sous charge représentative.
Le dossier de réception usine doit identifier la configuration convenue, les composants principaux sérialisés, les points de contrôle, la charge d'essai, les résultats, les actions ouvertes, les documents, l'emballage et l'autorisation d'expédition.
La capacité seule ne suffit pas.
La capacité seule ne suffit pas. IXORTA doit connaître la plage réelle, le site, les utilités, l'expérience des opérateurs, la destination et les contraintes de livraison avant de recommander une configuration.
Mlolongo wa uendeshaji na kuanzisha wa kila siku hatua kwa hatua.
Les intervalles dépendent des heures, de la charge, de la poussière, de la chaleur, de l'eau et de l'environnement.
Les intervalles dépendent des heures, de la charge, de la poussière, de la chaleur, de l'eau et de l'environnement. Le manuel livré et les programmes fournisseurs définissent le plan final.
Pour une offre export utile, préciser le port, le transport intérieur, le déchargement, l'accès au site, les normes locales, la la...
Pour une offre export utile, préciser le port, le transport intérieur, le déchargement, l'accès au site, les normes locales, la langue documentaire, la responsabilité de mise en service et les pièces critiques.
Send the intended application, capacity, destination and site conditions. The request is routed to the IXORTA team with this division and model already identified.
Majibu ya moja kwa moja ya uhandisi kuhusu uimara, kurekebisha hali ya hewa, matengenezo na utoaji wa kiwanda kutoka Konya:
A CNC turning lathe rotates a workpiece in a chuck while a programmed turret moves cutting tools to turn diameters, faces, bores, grooves and threads. Typical applications include shafts, flanges, bushings, general turned components.
After secure chucking and tool setup, the operator establishes offsets, proves the program and verifies clearance. The spindle rotates the work while servo axes position the turret; coolant, chip control and measured inspection support repeatable production.
Swing over bed is 500 mm; Turning length is 1000 mm; Spindle bore is 65 mm; Chuck is 10 in; Maximum spindle speed is 2500 rpm. These are catalogue-listed reference values and must be confirmed in the final quotation.
Send the application, required capacity, materials or operating conditions, utilities, destination country and port, site constraints, preferred options, project timing and installation expectations.
The agreed configuration, safety equipment, dimensions, utilities, documentation, factory acceptance scope, packing, spare-parts list, installation responsibilities and destination requirements should be recorded before release.
Yes. The machine features an IP54 sealed electrical cabinet with an integrated thermostatic heat exchanger/chiller, high-grade Schneider/Omron electronics, and automatic centralized lubrication to ensure precision machining even in demanding 24/7 operating environments.
IXORTA CNC equipment utilizes genuine international components, including Fanuc, Siemens, or Syntec controllers, high-inertia digital servo motors, and precision THK / PMI linear roller guideways with C3-grade preloaded ballscrews.
Prior to container loading, each machine undergoes Renishaw laser interferometer positioning verification, ballbar circularity testing, spindle dynamic balance calibration, and a continuous 72-hour dry-run machining cycle.
Yes. Factory-trained service engineers assist with machine positioning, foundation anchoring, geometric alignment, and G-code / CAD/CAM operator training on-site or via dedicated remote video commissioning.
All machines include an initial tooling and wear-parts kit (protective windows, nozzles, seals). Critical mechanical and electronic spares are stocked in Konya and dispatched worldwide with online remote telemetry diagnostics available 24/7.
Use the enquiry form above, email the technical brief or continue by WhatsApp.